- Użytkowników:
- 1
- Artykułów:
- 264
- Odsłon artykułów:
- 881336
- Jesteś tutaj:
-
Home

- Porady techniczne
Popularne i najcząściej czytane
Najnowsze artykuły
- Qbrick System skrzynki i organizery
- Zawory pneumatyczne Wieluń – Elektrozawory i rozdzielacze | DomTechniczny24.pl
- BHP maski wielokrotnego użytku rodzaje i zastosowanie
- Przepalony wąż PU 63mm w podajniku peleciaka
- Co to jest ocynk płatkowy
- Ściernice do ostrzenia traków i pił taśmowych Formuła 3
- Czujniki czadu , dymu i gazu
- Nowe wiertła SDS Max z głowicą monolityczną
- Pompa szlamowa 50-IBX do zadań specjalnych :)
- Liny nierdzewne i kwasoodporne do pomp głębinowych
- Szczegóły
- Odsłony: 986
Ocena użytkowników: 5 / 5

Wkręcanie jest najbardziej powszechną technologią łączenia. Przenoszenie siły na wkręt odbywa się poprzez odpowiednie umiejscowienie. Z tego względu każdy wkręt wymaga odpowiednio dopasowanego swoim profilem narzędzia np.: wkrętaka, klucza nasadowego lub bitu.
Klasyczne profile wkrętów to: profil płaski, krzyżowy PH i PZ, sześciokątny i czworokątny. Nowymi profilami są TORX® i TORX PLUS®. Poza tym są inne profile takie jak Torq-Set® i Tri-Wing®.
Płaski
Profil płaski był ogólnie pierwszym profilem zabierania i cieszy się ciągle dużą popularnością. Profil płaski służy przy tym jako uchwyt trzonu narzędzia wkręcającego. Wadą jest brak centrowania, w wyniku czego bit może wyskoczyć z wkrętu. Nie nadaje się one z tego powodu do wkręcania maszynowego. Ponadto posiada on ostre krawędzie, co nie stanowi korzystnych cech wkrętu.
Natarcie siły odbywa się na profilu płaskim na dwóch leżących ukośnie do siebie krawędziach zewnętrznych. Forma ta nie nadaje się najlepiej do przenoszenia wysokich momentów skręcających.
Phillips - końcówka do wkrętaka.
Dwa skrzyżowane pod kątem prostym profile płaskie tworzą tutaj profil krzyżowy. W porównaniu z klasyczną formą płaską wersja skrzyżowana dysponuje lepszymi cechami przykręcania. Odbywające się na czterech krawędziach przyłożenie siły znacznie ułatwia wkręcanie. Ale również w przypadku tego profilu użytkownik musi przeciwdziałać siłom CamOut poprzez osiowe przyłożenia siły dociskającej.
Narzędzie przykręcające może za pomocą odpowiedniej powłoki (Wiha Dura, Wiha Diamant) zredukować siły CamOut.
Wąskie natarcie siły niesie ze sobą niebezpieczeństwo, że wysokie, małopowierzchniowe obciążenie narzędzia i wkrętu doprowadzi do uszkodzenia profilu zabierającego.
Uwaga! Profil PH jest często mylony z profilem PZ, co w przypadku niewłaściwego użycia może doprowadzić do uszkodzenia i szybkiego zużycia narzędzia wkręcającego i wkrętu.
Licencjodawcą jest firma
Pozidriv
Ten profil posiada dwa krzyże. Profil PZ jest rozszerzeniem profilu krzyżowego. Formę tworzą dwa krzyże przesunięte w stosunku do siebie o 45 stopni. Dodatkowy krzyż jest jednak węższy niż pierwszy i ma mniejszą głębokość. Ponadto służy on stabilizacji płaszczyzny natarcia.
Również w przypadku poprawy cech przykręcania profil PZ musi przeciwdziałać siłom klasycznego profilu zabierania PH, siłom CamOut. Narzędzie przykręcające może za pomocą odpowiedniej powłoki (Wiha Dura, Wiha Diamant) zredukować siły CamOut.
Uwaga! Profil PZ jest często mylony z profilem PH, co w przypadku niewłaściwego użycia może doprowadzić do uszkodzenia i szybkiego zużycia narzędzia wkręcającego i wkrętu.
TORX®
TORX® to falisty profil w kształcie gwiazdy z sześcioma zaokrąglonymi krzywkami. TORX® może w porównaniu z klasycznymi profilami wkrętów przenosić wyższy moment skręcający bez uszkodzenia bitów i wkrętów. Uzyskane w ten sposób wydłużenie trwałości narzędzia do wkręcania oraz wkrętu wynika z zastosowania mniejszych sił promieniowych. Dzięki brakowi krawędzi, równoległej formie profilu zabierającego i kąta przyłożenia siły podawane są pod kątem tylko 15 stopni. Działanie karbu przy takiej geometrii jest bardzo małe.
TORX® nie potrzebuje nacisku jak na przykład profil płasko-krzyżowy. Ześlizgnięcie się narzędzia, jak w przypadku profilu płaskiego, nie jest możliwe przy użyciu narzędzia TORX®. Znacznie większe momenty skręcające mogą być przenoszone przy takim samym nakładzie siły.
Uwaga na różnice pomiędzy TORX® a TORX PLUS®: za pomocą narzędzia TORX® można wprawdzie sprawnie przykręcić wkręt TORX PLUS®, jednak ze względu na duży luz prowadzi to do szybkiego zużycia narzędzia i wkrętu.
TORX PLUS®
TORX PLUS® to tak samo jak falisty TORX® profil w kształcie gwiazdy z sześcioma zaokrąglonymi krzywkami. Nie są one jednak okrągłe, tylko spłaszczone. Dzięki kształtowi TORX PLUS® otrzymuje się kąt napędu wynoszący zero stopni i zapewnia się tym samym najlepsze połączenie pomiędzy bitem i wkrętem. Szerokie przyłożenie wyklucza powstawanie szkodliwych sił promieniowych. W porównaniu z klasycznym narzędziem TORX® przenoszone mogą być jeszcze wyższe momenty obrotowe, co umożliwia większą płaszczyznę przekroju.
Uwaga na różnice pomiędzy TORX® a TORX PLUS®: Za pomocą narzędzia TORX PLUS® nie należy wkręcać wkrętów TORX®.
TORX® Tamper Resistant
Zapobiega obsłudze wkrętów przez niepowołane osoby. Profil zabezpieczający TORX® Tamper Resistant pod względem swoich cech nie różni się od klasycznego TORX®. Jedynie pod względem konstrukcji istnieje różnica powstała w wyniku czołowego otworu w narzędziu – z bolcem w główce wkrętu jako elementem korespondującym.
Profil trójkątny
Profil bezpieczny np. dla kolei i straży pożarnej. Profile trójkątne są w rzemiośle rzadkością. Pracownicy kolei znają "Oldie" jako narzędzie do otwierania drzwi wagonów, strażacy używają go do odblokowywania hydrantów i blokad przejazdu. Narzędzie ma kształt równoramiennego trójkąta, w którym powierzchnie są zwrócone do siebie pod kątem 60 stopni. Przy przenoszeniu wysokich momentów skręcających w wyniku zastosowania wąskiej rączki panują niekorzystne warunki siłowe. Jednocześnie dźwignia czynna jest bardzo mała. Oznacza to większy nakład siły ze strony użytkownika przy napinaniu połączenia skręcanego.
Gniazdo czworokątne/Robertson
W Europie profil bardzo rzadki, często stosowany w USA. Używany jako narzędzie do otwierania szaf sterowniczych lub w zakładach samochodowych do napraw oldtimerów.
Płaszczyzny są do siebie zwrócone pod kątem prostym. Naprzeciwległe strony są równoległe. Przy przenoszeniu wysokich momentów skręcających w wyniku zastosowania wąskiej rączki panują niekorzystne warunki siłowe. Jednocześnie dźwignia czynna jest bardzo mała.
Łeb sześciokątny
Profil sześciokątny należy do najbardziej znanych i najczęściej używanych profili. W przypadku nakrętek do tej pory nie ma żadnej alternatywy dla profilu sześciokątnego. Forma ta jest sześciokątna z sześcioma płaszczyznami bocznymi, które są zwrócone do siebie pod kątem 120°.
Jest to raczej niekorzystna forma do przenoszenia siły, ponieważ działanie karbu jest bardzo wysokie. Rezultatem mogą być odkształcenia wkrętu.
Gniazdo sześciokątne
Profil sześciokątny należy do najbardziej znanych i najczęściej używanych profili. Forma ta jest sześciokątna z sześcioma płaszczyznami bocznymi, które są zwrócone do siebie pod kątem 120°.
Jest to raczej niekorzystna forma do przenoszenia siły, ponieważ działanie karbu jest bardzo wysokie. Rezultatem mogą być odkształcenia wkrętu.
Gniazdo sześciokątne Tamper Resistant
Zapobiega niepowołanemu odkręcaniu połączeń wkrętowych. W odróżnieniu do zwykłych gniazd sześciokątnych, profil Tamper Resistant posiada otwór, który może ująć element korespondujących w gnieździe wkrętu. Tylko w ten sposób narzędzie do przykręcania może być wprowadzone w profil wkrętu.
Dalsze cechy są takie same jak w przypadku klasycznego gniazda sześciokątnego.
Bit wielozębny/XZN
Profil wielozębny jest profilem zabezpieczającym z dwunastoma małymi ząbkami. Ząbki te w porównaniu do TORX® są bardzo małe. Przenoszenie siły przez dwanaście ząbków jest bardzo korzystne. Podobnie jak w przypadku profilu TORX® odbywa się tutaj szerokie natarcie siły. Możliwe jest w ten sposób przenoszenie wysokich momentów obrotowych.
Profil wielozębny ma zastosowanie w przemyśle samochodowym, gdzie z wysokimi momentami skręcającymi muszą być wytwarzane wysokie siły naprężające i jednocześnie osoby niepowołane nie mogą odkręcać połączeń.
Profil wielozębny ma problem w związku ze swoim bardzo delikatnym konturem oraz połączoną z tym wąską formą: zanieczyszczenia w profilu zabierania wkrętu uszkadzają ząbki. Zebrane osady w główce wkrętu uniemożliwiają całkowite włożenie bitu. W ten sposób bit może zadziałać jak frez i zniszczyć wkręt i narzędzie.
Torq-Set®
Profil Torq-Set® składa się z czterech powierzchni nośnych, które są asymetrycznie przesunięte do środka. Torq-Set® jest profilem bezpieczeństwa. Dzięki zastosowaniu formy przesuniętego krzyża osoba niepowołana nie ma możliwości odkręcenia wkrętu.
Ten profil ma zastosowanie przede wszystkim w przemyśle lotniczym.
Tri-Wing®
Profil bezpieczeństwa ze skrzydełkami z trzema powierzchniami nośnymi. Dzięki zastosowaniu ”egzotycznej” formy osoba niepowołana nie ma możliwości odkręcenia wkrętu. Profil ma zastosowanie przede wszystkim w technice instalacji budynków i w przemyśle lotniczym, od niedawna takie wkrę
Spanner
Profil bezpieczeństwa z czworokątnymi "noskami". Dla rzemiosła i przemysłu profil spanner ma bardzo małe znaczenie. Zaleta tego profilu tkwi w powierzchni główki wkrętu i jej masywnym wykonaniu, przerwanym. tylko przez dwa małe prostokąty.
Jednocześnie zaprojektowany w ten sposób profil zabierania zapobiega zbyt silnemu dokręceniu wkrętu. Przenoszenie siły jest połączone z bardzo wysokim działaniem karbu. W celu przełączenia bardzo wysokiego momentu skręcenia profil spanner nie jest odpowiedni.
- Szczegóły
- Odsłony: 1770
Ocena użytkowników: 5 / 5
Jednym ze sposobów zmniejszenia prądu rozruchowego jest stosowanie przełącznika gwiada-trójkąt.Silnik przeznazony do pracy stojana w układzie trójkąta przy danym napięciu sieci zasilającej włącza się w chwili rozruchu w układ gwiazdowy.
Rozruch uzyskuje się stosując układ styczniki - przekaźnik czasowy. Najpierw działa stycznik 1 i powoduje rozruch silnika polączonego w gwiazdę. Po nastawionym na przekaźniku czasie zwłoki stycznik 1 zostaje otwartu a stycznik 2 zamknięty i silnik działa w układzie trójkąta.
- Szczegóły
- Odsłony: 2932
Ocena użytkowników: 5 / 5
Witam
Bieżący post będzie dotyczył agregatów prądotwórczych i istotnej wiedzy, jaka będzie nam przydatna w ciągu zakupu takiego urządzenia.
Nie będę opisywał, z czego składa się agregat i wymieniał technicznych parametrów i rozwiązań stosowanych w agregatach. Są to informacje zbędne dla potencjalnego nabywcy.
Z doświadczenia wiem, że najważniejsza sprawą to solidna marka, jeżeli pojawi się nazwa: Endress, Kippor, Honda, Vanguard, Mitsubishi, Hatz, Pezal, to możemy być pewni, że producent zastosował wysokiej klasy silniki i prądnice w takim agregacie. Poza tym mamy pewność, że obsługa serwisowa, gwarancyjna i co najważniejsze pogwarancyjna będzie stała na wysokim poziomie. Odradzam kupno agregatów marnej jakości ( tanich do granic rozsądku) i nieznanych marek, bo może się okazać, że po 1-2 krotnym użyciu przeleżą okres gwarancyjny i zgodnie z prawem Murphiego zepsują się tydzień po gwarancji, naprawa może być wtedy nieopłacalna lub niewykonalna.
Mając pełne przekonanie, co, do jakości, następnym krokiem będzie określenie, jakie odbiorniki będzie zasilać nasz agregat prądotwórczy. I tu aby się za bardzo nie rozpisywać podzielę odbiorniki na :
-niewymagające „dobrego prądu” czyli wiertarki, szlifierki, pompy, żarówki, silniki bez sterowników elektronicznych.
-wymagające „dobrego prądu”, a więc komputery, urządzenia AGD, piece ze sterownikami elektronicznymi, oświetlenie z starterami elektronicznymi, ogólnie wszystkie te, które są zintegrowane z różnego rodzaju elektroniką.
W przypadku pierwszej grupy wystarczy nam zwyczajny tańszy agregat prądotwórczy pozbawiony systemów automatycznej stabilizacji napięcia tzw. AVR. Takie agregaty wykorzystuje się głównie w stolarniach gdzie ze względu na częste przeciążenia systemy AVR mogą ulec przepaleniu i nie są wskazane, dotyczy silnikow trójfazowych. Do tej grupy zaliczamy agregat trójfazowy PGG5000D3, PGG7000D3.
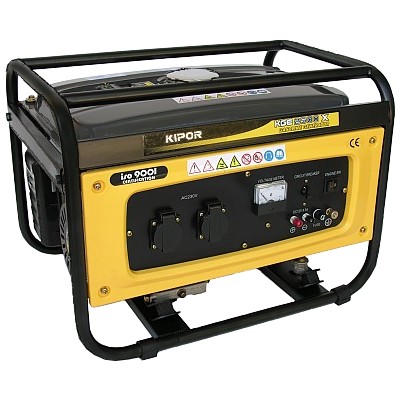
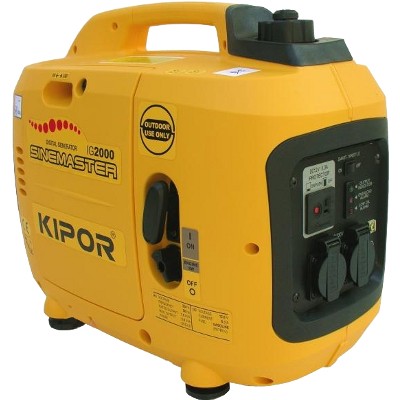
Druga grupa obejmuje agregaty jedno lub trójfazowe standardowo zaopatrzone w system automatycznej stabilizacji prądu AVR np.: agregat prądotwórczy PGG6500E, KDE3500X, KGE12E. Oraz agregaty inwertorowe , wytwarzające prąd najwyższej jakości, dzięki temu możliwe jest podłączanie nawet najbardziej czułych na zmiany napięcia urządzeń, zaliczamy do nich agregat IG3000E, IG2000, IG2000P.
Następną ważną kwestią jest planowany pobór mocy. Z praktyki wynika, że zapotrzebowanie na energię jest zawsze większe niż podaje na tabliczce znamionowej producent. Stąd wybieramy agregat, który ma minimum 20 procent więcej mocy niż będziemy potrzebować dla odbiorników rezystancyjnych i liniowych( czyli sprzęt komputerowy, AGD i TV, oświetlenie, żelaska i maglownice, falowniki zasilacze UPS). I agregat o mocy 2-3 krotnie większej dla odbiorników indukcyjnych ( silniki elektryczne, wiertarki stołowe, gietarki, traki) zwłaszcza w przypadku odbiorników trójfazowych. W przypadku niektórych urządzeń z silnikami używa się tzw. łagodne starty, które w znacznym stopniu obniżają pobór prądu przy rozruchu.
Tu się trochę zatrzymam i opisze nieco więcej o agregatach 3-fazowych. Można z nich pobierać prąd jednofazowy, ale nie więcej niż 60% mocy nominalnej agregatu. W przypadku silników złączonych w gwiazdę zapotrzebowanie będzie 3 razy większe niż na tabliczce znamionowej. W przypadku silników połączonych w trójkąt zapotrzebowanie będzie 9 razy większe niż na tabliczce ( dlatego stosuje się włączniki gwiazda trójkąt} chyba, że silnik będzie miał miękki start to wtedy 3 razy większe. W przypadku silników z falownikami pobór będzie 50% większy. Elektronarzędzia z małymi silnikami (silniki komutatorowe) potrzebują 20 % więcej mocy.
Inną grupą agregatów są te przystosowane do zasilania spawarek, w takim przypadku odradzamy zakup bez wnikliwej uprzedniej konsultacji. Lub wybór agregatu zintegrowanego ze spawarką.
Kolejna sprawa to spalanie, warto sobie zajrzeć do instrukcji, jaka jest to wartość dla przykładu podam:
Agregat prądotwórczy IG2000 moc maksymalna 2000W zużywa 1,75 litra benzyny na 1 godzinę.
Agregat prądotwórczy IG2600 moc maksymalna 2600W zużywa 1,63 litra benzyny na 1 godzinę.
Agregat prądotwórczy KDE3500 moc max. 3200W zużywa 1,39 litra ON na godzinę
Agregat prądotwórczy KDE16EA moc max. 13000W zużywa 4,89 litra ON na godzinę.
- Szczegóły
- Odsłony: 3043
Ocena użytkowników: 5 / 5
Cześć
Jak dbać o akumulatory litowo jonowe.
W naszym sklepie sprzedajemy elektronarzędzia akumulatorowe z akumulatorami niklowo kadmowymi i litowo jonowymi, jednak te ostatnie, choć znacznie droższe stanowią coraz większy odsetek sprzedawanych. Specyfikacja ładowanie - rozładowanie w obu tych typach w znacznym stopniu się różni i dlatego postanowiłem napisać co nieco na ten temat. Nie ma tu naturalnie znaczenia czy jest to akumulator AEGakumulator AEG czy akumulator Bosch lub innego producenta.
Pierwsza kwestia to rozładowanie do zera. W przypadku aku. litowo kadmowych taki zabieg pozwalał na przedłużenie żywotności akumulatora i był rekomendowany przez producentów elektronarzędzi. Całkowicie inaczej jest w wypadku aku. litowo jonowych, pod żadnym pozorem nie powinno się je rozładowywać do zera i przetrzymywać w takim stanie.
Następna sprawa podładowanie baterii. W wypadku starych aku. LiCd zalecane było ładowanie baterii tylko kiedy się zupełnie rozładują, operacja doładowania nie była zalecana. W przypadku li-ion jest zupełnie na odwrót. Jeżeli narzędzie słabnie to zamieniamy na naładowany akumulator a wyczerpany jak najszybciej wkładamy do ładowarki. Akumulator Bosch lub inny li-lon wymaga częstego ładowania, nawet, jeżeli rozładujemy je w 30%-40%. Musimy o tym pamiętać to bardzo ważne!!
I doszliśmy do kolejnego punktu a mianowicie przetrzymywania akumulatorów Li-ion.
O ile akumulatory LiCd przetrzymywane przez dłuższy czas rozładowały się samoczynnie o tyle litowo-jonowe można przechowywać przez kilka miesięcy, pod jednym warunkiem, że są naładowanie w 100%. Jeśli pozostawimy go rozładowanego na dłuższy czas to w dużej mierze spadnie jego żywotność lub nastąpi nieodwracalna awaria i będzie nadawał się do wyrzucenia.
I jeszcze kilka uwag. Akumulatory przechowujemy w jak najniższej temperaturze, trzeba unikać miejsc nagrzanych, nasłonecznionych.
Niektórzy producenci jak np. Makita w instrukcji zakazuje ponownie ładować naładowany w 100% akumulator, nie wiem czemu ale warto poczytać instrukcje.
To tyle, powyższe informacje są uniwersalne i dotyczą wszystkich typów odbiorników komórek, laptopów i innych. A teraz proponuję odszukać wszystkie aku. li-lon i je czym prędzej naładować.
Pozdrawiam Rafał
- Szczegóły
- Odsłony: 2943
Ocena użytkowników: 5 / 5
Kłaniam się
Rozwiertaki nastawne bardzo dobrze się nadają do amatorskich prac. Służą do rozwiercenia otworów przelotowych pod żądany rozmiar lub pasowanie.
Ponieważ są to delikatne narzędzia i pracuje się nimi ręcznie powinno się to robić ostrożnie. Płytki są twarde i każde ugięcie albo za duży naddatek lub nacisk może powodować pęknięciem lub wyszczerbieniem płytki. Rozwiertak nie będzie wtedy dawał gładkiej powierzchni, a przecież o to chodzi.
Bardzo istotne jest pewne zamocowanie elementu rozwiercanego, tak, aby podczas pracy nie przesuwał się. Rozwiertak nastawny i mocujemy w pokrętle do gwintowników, wszystkie rozwiertaki mają uchwyt kwadratowy. Naddatki trzeba określić tak jak w tabeli poniżej, ogólna zasada to lepiej nieduży niż za duży i nie spieszyć się. Po umieszczeniu rozwiertaka w otworze powoli bez nadmiernego docisku albo na początku wcale nie cisnąć rozpoczynamy rozwiercać – w prawo. I powoli przez cały otwór. Po czym otrzepać z wiórów, odkręcić górną nakrętkę o 1-2 obrót i dokręcić dolną. Za każdym razem dokonywać pomiaru lub sprawdzać sworzeń lub inny trzpień czy wchodzi i pasuje. W ten sposób wyszkolimy się ile nasz rozwiertak bierze po każdym nastawieniu.
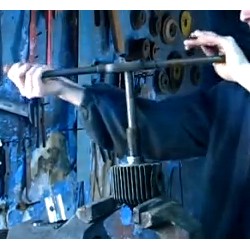
Jak zabolą rączki to odpocząć.
Poglądowa tabela naddatków przy rozwiercaniu rozwiertakiem nastawnym:
A jeszcze nieco uwag przed tabelą.
Im materiał twardszy tym naddatki mniejsze.
Chropowatość jest wprost proporcjonalna do naddatków i jakości ostrza.
Głębokość teoretycznie przy kilku otworach nie ma większego znaczenia ( chyba, że jest bardzo mała np. 4-6 mm to wtedy ciężko uzyskać współosiowość)
średnica do 10mm - od 0,1 do 0,2mm
średnica od 10 do 20mm - od 0,2 do 0,25mm
średnica od 20 do 54mm - 0,25mm
Rozwiertak po robocie wyczyścić nasmarować np. WD-40 włożyć do tuby. Nie wrzucać do szuflady czy pojemnika z innymi narzędziami, bo mają one boczne krawędzie tnące i prawdopodobieństwo stępienia ostrzy jest w takim wypadku duże.
Strona 2 z 3