- Użytkowników:
- 1
- Artykułów:
- 264
- Odsłon artykułów:
- 880939
- Jesteś tutaj:
-
Home

-
Rodzaje stali i obróbka
- Piły taśmowe do metalu, rodzaje i preznaczenie
Popularne i najcząściej czytane
Najnowsze artykuły
- Qbrick System skrzynki i organizery
- Zawory pneumatyczne Wieluń – Elektrozawory i rozdzielacze | DomTechniczny24.pl
- BHP maski wielokrotnego użytku rodzaje i zastosowanie
- Przepalony wąż PU 63mm w podajniku peleciaka
- Co to jest ocynk płatkowy
- Ściernice do ostrzenia traków i pił taśmowych Formuła 3
- Czujniki czadu , dymu i gazu
- Nowe wiertła SDS Max z głowicą monolityczną
- Pompa szlamowa 50-IBX do zadań specjalnych :)
- Liny nierdzewne i kwasoodporne do pomp głębinowych
- Szczegóły
- Odsłony: 209

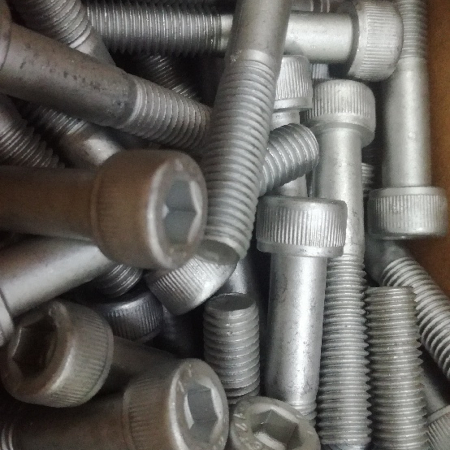
Co to jest ocynk płatkowy i dlaczego wprowadzamy śruby z takim ocynkiem.
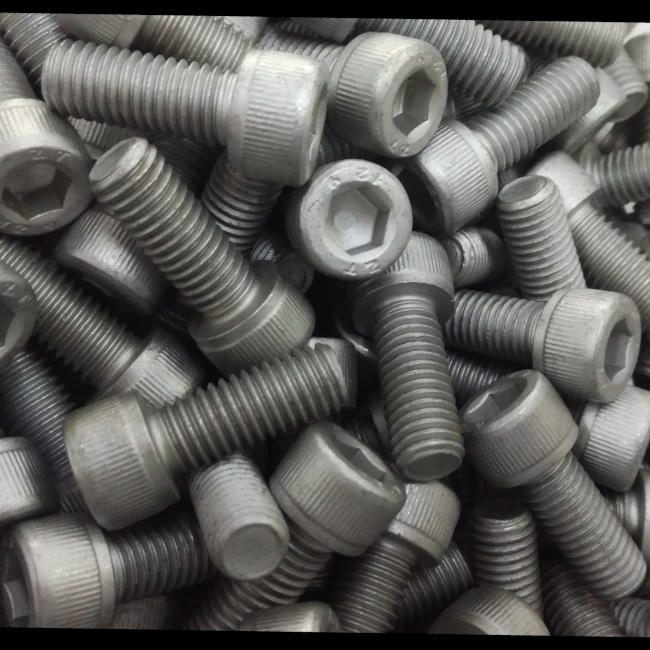
Śruby imbusowe z ocynkiem płatkowym Sklep Dom Techniczny Wieluń
Ocynk płatkowy (znany również jako cynkowo-lamelarny) to nowoczesna technologia ochrony przed korozją, stosowana głównie do elementów metalowych, takich jak śruby, nakrętki czy inne złącza. Proces ten polega na nakładaniu na metal cienkiej, wielowarstwowej powłoki cynku i aluminium, która skutecznie chroni przed rdzą. Ocynk płatkowy zdobywa coraz większą popularność w przemyśle motoryzacyjnym, budowlanym oraz maszynowym ze względu na swoje właściwości antykorozyjne.
Metoda wykonania ocynku płatkowego
Powłoka ocynk płatkowy powstaje poprzez pokrycie elementu metalowego mieszanką cynku i aluminium w postaci płatków (lamel), które są wiązane w specjalnym roztworze. Nakładanie powłoki odbywa się przez zanurzenie lub natrysk na powierzchnię śruby czy nakrętki, a następnie elementy są suszone i utwardzane w wysokiej temperaturze (zazwyczaj do 300°C). Powstała powłoka jest cienka, ale bardzo trwała, zapewniając doskonałą ochronę przed czynnikami atmosferycznymi i chemicznymi.
Wytrzymałość ocynku płatkowego
Ocynk płatkowy wyróżnia się wyjątkową odpornością na korozję, nawet w trudnych warunkach atmosferycznych, takich jak wysokie wilgotność, sól drogowa czy kontakt z chemikaliami przemysłowymi. Testy w komorze solnej potwierdzają, że elementy pokryte ocynkiem płatkowym mogą wytrzymać nawet ponad 1000 godzin bez oznak korozji. Dodatkowo, powłoka ta nie wpływa negatywnie na właściwości mechaniczne śrub i nakrętek, dzięki czemu ich wytrzymałość na obciążenia mechaniczne pozostaje niezmienna.
Zastosowanie ocynku płatkowego
Technologia ocynku płatkowego znajduje zastosowanie wszędzie tam, gdzie wymagana jest najwyższa ochrona antykorozyjna przy jednoczesnym zachowaniu precyzji montażu. Jest szeroko stosowana w przemyśle motoryzacyjnym ( śruby imbusowe twarde kl. 12,9 ) , szczególnie w układach hamulcowych, zawieszeniu i podwoziu, a także w budownictwie i produkcji maszyn. Powłoka ta doskonale sprawdza się w środowiskach, gdzie elementy są narażone na kontakt z wodą, wilgocią i środkami chemicznymi.
Zasada działania ocynku płatkowego
Ocynk płatkowy działa na zasadzie ochrony barierowej, gdzie płatki cynku i aluminium tworzą szczelną warstwę na powierzchni metalowej, chroniąc ją przed wilgocią i dostępem tlenu. Co więcej, cynk pełni funkcję anody ochronnej – w miejscach uszkodzenia powłoki, cynk będzie ulegał korozji zamiast stali, co skutecznie zapobiega dalszemu niszczeniu elementu. To sprawia, że ocynk płatkowy jest szczególnie trwały i skuteczny w długotrwałej ochronie przed korozją.
Porównanie ocynku płatkowego z ocynkiem ogniowym
Ocynk ogniowy różni się od ocynku płatkowego zarówno metodą nakładania, jak i grubością powłoki. Ocynk ogniowy polega na zanurzeniu elementów metalowych w płynnym cynku, co tworzy grubszą warstwę ochronną. Choć ocynk ogniowy oferuje solidną ochronę antykorozyjną, to jego grubsza powłoka może powodować problemy z precyzją montażu drobnych elementów, takich jak śruby czy nakrętki. Z kolei ocynk płatkowy charakteryzuje się cienką, precyzyjną warstwą, która nie zakłóca funkcjonalności złączy. Dodatkowo, ocynk płatkowy jest bardziej odporny na działanie wysokich temperatur oraz chemikaliów, co czyni go bardziej wszechstronnym w zastosowaniach przemysłowych.
Podobne na - https://blog.domtechniczny24.pl/2025/10/20/co-to-jest-ocynk-platkowy/
- Szczegóły
- Odsłony: 388
Witam
Na stanie mamy liny nierdzewne i kwasoodporne do pomp głębinowych i innych. Sprzedawane na metry ze stali A4 czyli tzwanej inox kwasoodporna. Do tego mamy zaciski do lin bo wiadomo linę nierdzewną trzeba jakoś zamontować i skręcić.
Pierwsza to lina 5mm
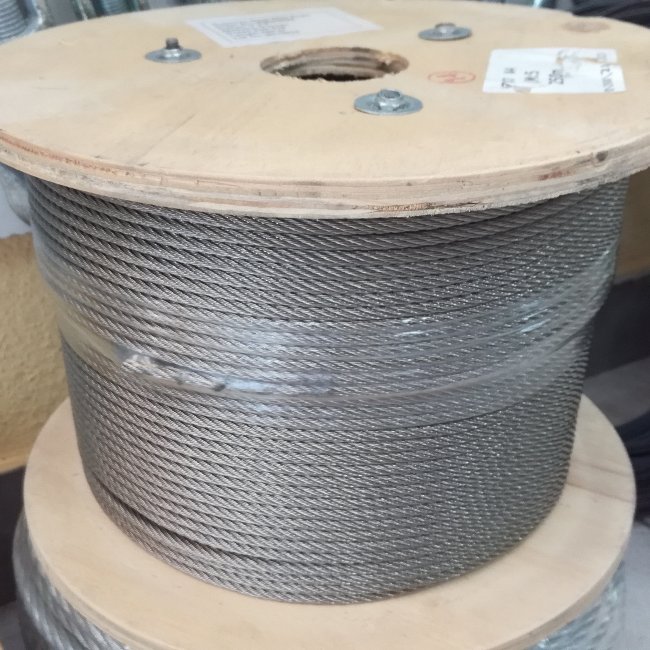
Do podwieszania pomp głębinowych, do naciągów instalacyjnych zewnętrznych.
Do kontaktu z wodą słodką i morską.
Do podwieszania pomp szambowych.
Siła zrywająca drobocza 311 kg
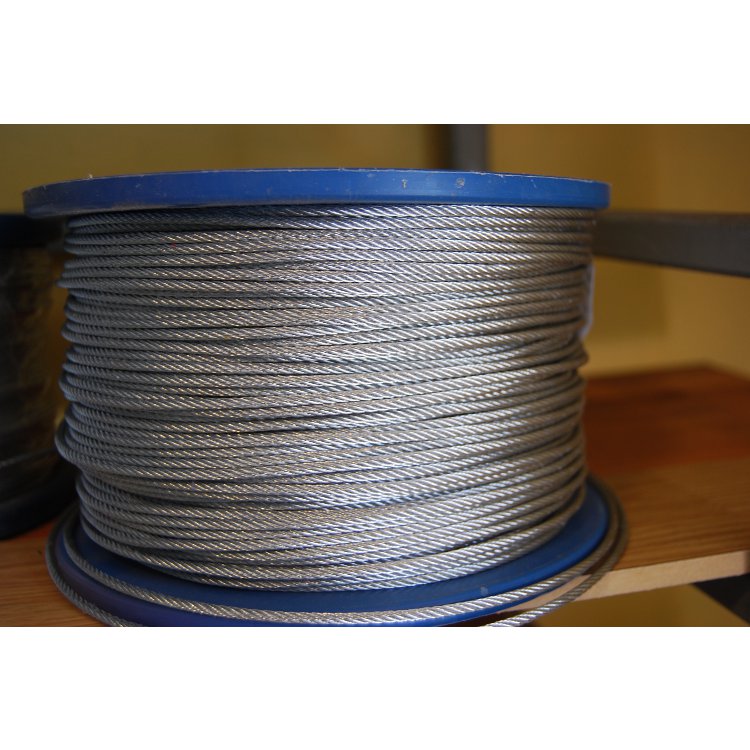
Do podwieszania pomp głębinowych, do naciągów instalacyjnych zewnętrznych.
Do kontaktu z wodą słodką i morską.
Do podwieszania pomp szambowych.
Siła zrywająca drobocza 200 kg
- Szczegóły
- Odsłony: 905
Cześć
Wiertarki ze stopą magnetyczną są coraz częściej używane do wiercenia otworów w stali. Podstawową zaletą tych maszyn jest ich mobilność i możliwość wykonywania otworów o dużych rozmiarach.
W warsztatach ślusarskich zazwyczaj dostępna jest wiertarka stołowa - ciężka i masywna - wykonanie precyzyjnych otworów o dużych średnicach nie nastręcza żadnego problemu. Inaczej sprawa wygląda podczas pracy poza zakładem jeżeli zajdzie konieczność wykonania otworu w grubej stali o średnicy powyżej 15 mm. To zwykła wiertarka nie da rady. W taki przypadku jedynym wyjściem jest wiertarka z stopą magnetyczną lub popularnie zwana wiertarką magnetyczną. Wiertarka magnetyczna ma dobrą relację waga -mobilność do wielkości wykonywanych otworów. Z tego względu znajduje zastosowane w pracach przy konstrukcjach stalowych, instalacyjnych, stoczniowych, mostowych, produkcji urządzeń dźwigowych, i innych prac montażowych w stali.
Nie jest to maszyna doraźna, można jej zastosowanie umieścić już w fazie projektowania, montażu instalacji w terenie.
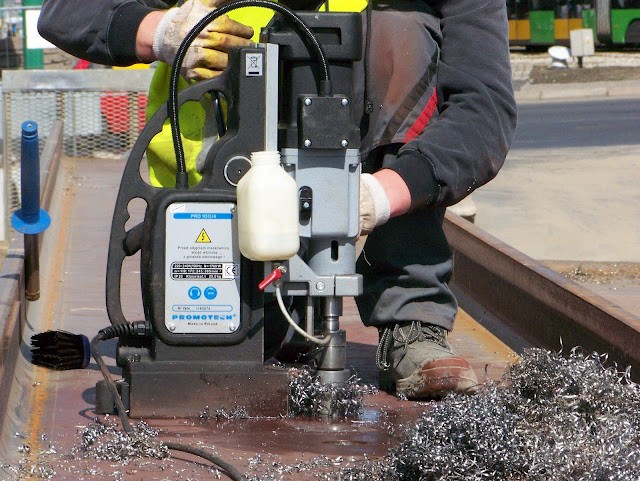
Podstawowym narzędziem używanym w wiertarkach magnetycznych - Wiertła do wiertarek magnetycznych - trepanacyjne.
https://domtechniczny24.pl/wiert%C5%82a-trepanacyjne-do-stali.html
Szeroka gama wierteł trepanacyjnych inaczej zwanych wiertłami koronowymi lub frezami trepanacyjnymi zapewnia wiercenie bez pilota w litej stali o znacznej grubości ( np 10 - 20 - 33 mm ) otworów o znacznych średnicach ( np. wiertło trepanacyjne 32mm , 42 mm , i większe).
Jeszcze kilka lat temu wiertła te były drogie, obecnie ich cena i dostępność znacznie spadła.
Zwracam jeszcze uwagę na ich wydajność ściśle powiązaną z budową freza. Obróbka odbywa się tylko na obrzeżach, natomiast środek pozostaje nienaruszony. Zmniejsza to zapotrzebowanie na moc, która wynosi 30% zapotrzebowania w porównaniu do wiertła krętego . Wypływa to oczywiście z faktu mniejszej powierzchni skrawania.
Orientacyjnie jeżeli wiertarka w na tabliczce ma opisaną maksymalną średnicę wiercenia 13 mm przy wiertłach krętych, to stosując frez trepanacyjny zakres zwiększy się do 28 i więcej. Zależy to oczywiście od mocy wiertarki, ale taka jest ogólna zasada. A dzieje się tak, ponieważ rdzeń zostaje nienaruszony i nie traci się energii i czasu na przerobienie go na wióry:)
Zwiększy się również prędkość obróbki i co czasami istotne ilość wiórów.
Ze względu na to, iż frez nie wymaga prowadzenia i jest nieruchomy, można używać go w miejscach nietypowych, na brzegach materiału, w pachwinach, lub w przypadku materiałów zachodzących na siebie . Kluczową sprawą jest tu oczywiście możliwość montażu stopy magnetycznej.
Co więcej otwory wykonane za pomocą wiertła trepanacyjnego nie wymagają gratowania. Gładkość i precyzja wykonania bliższe są rozwiercaniu niż wierceniu.
Mocowanie i system chłodzenia.
Wiertła mocowane są systemem Weldon ( droższe modele magnesówek mają dodatkowo gniazdo Morsea, lub gniazdo szybkomocujące QuickIn ).
I apropo tego montażu to mamy przejściówkę z wierteł Quickin na Weldon - https://domtechniczny24.pl/osprz%C4%99t-do-wiertarek-magnetycznych.html
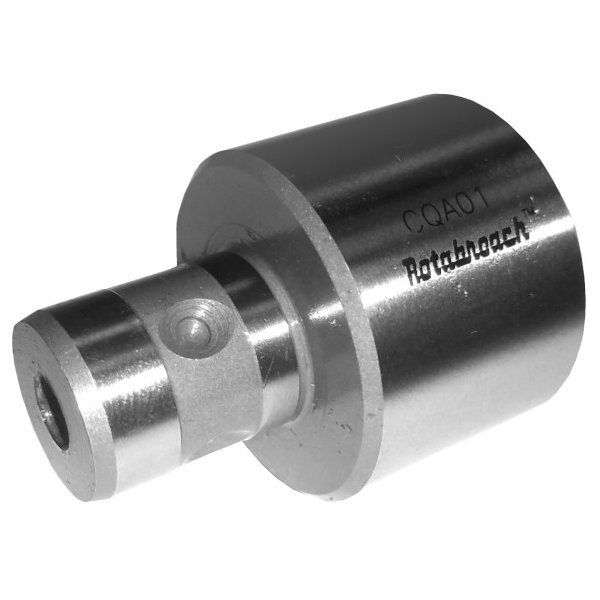
Jest to dobre rozwiązanie dla zakładów które mają dużo frezów Weldona, a korzystają z magnesówek Quickin. Jedyne co to zmieni sie wtedy długość pilota o 20mm. Czyli jak mamy zestaw adapter wiertło 30mm Weldon to stosujemy trzpień 50mm.
W większości modeli mocowanie wierteł trepanacyjnych w maszynie zapewniają profesjonalne uchwyty przemysłowe z wewnętrznym systemem chłodzenia. Montowany do wnetrza wypychacz, zwany czasami pilotem, wysuwa się podczas wiercenia w uchwyt i otwiera zawór płynu chłodzącego, przez który wlewa się ono do wnętrza freza. W zależności od rodzaju uchwytu chłodziwo podawane jest z niewielkiej wewnętrznej komory lub z zbiorniczka umieszczonego na zewnątrz. Uchwyty z funkcją ciągłego podawania chłodziwa połączone z zewnętrznym pojemnikiem gwarantują pracę ciągłą, przy jednoczesnej, łatwej kontroli płynu, co dodatkowo zwiększa żywotność frezów i przyspiesza pracę.
Typowe kryteria wyboru wiertarki to:
Planowane miejsce pracy, jeżeli na wysokościach to im lżejsza tym lepsza.
Przewidywane średnice otworów, każda wiertarka ma dane techniczne. I tu ważna uwaga. Nigdy ale to nigdy nie powinno się wykonywać pracę w górnych granicach dopuszczalnych średnic. Na przykład jeżeli producent wiertarki Vertical 30 podaje maksymalną średnicę 30 mm to wiercimy taką średnicą tylko okazyjnie, zalecane średnice przy niej to 28 mm i mniejsze. Jeśli taką normę wdrożymy to magnesówka będzie nam długo służyć. Zresztą jest to wszechstronna zasada do wszystkich maszyn.
Rodzaje narzędzi, jeżeli przewidujemy używać stożka MK to warto zajrzeć do danych technicznych lub zapytać.
Jeśli wiertarka ma regulowane obroty w lewo i prawo to można ją wykorzystać jako gwinciarkę. Zakresy gwintowania powinny być podane w danych technicznych.
Przesuwna podstawa stopy magnetycznej. Umożliwia ona na precyzyjne ustawienie osi freza już po uruchomieniu elektromagnesu. Czasami bardzo przydatne :)
Jakość: można wyodrębnić trzy grupy: Chińczyki - tu trudno mi coś się wypowiedzieć, Średnia klasa: EVOLUTION - angielska firma produkuje na Tajwanie(dobry ekonomiczny wybór), i Rotabroach, EUROBOOR, ZALCO, FEIN to produkty z najwyższej półki (gwarantowana jakość i wysoka cena).
Krótko mówiąc główną ich zaletą jest:
- Mobilność,
- Możliwość wiercenia głębokich otworów.
- Wykonanie otworów o dużej średnicy.
Wada:
- Stopa magnetyczna wymaga gładkiej, grubej powierzchni stalowej.
-Wysoka cena wierteł trepanacyjnych w porównaniu do wierteł krętych HSS, dotyczy wierteł o mniejszych średnicach.
- Większy stopień trudności w ostrzeniu wierteł trepanacyjnych.
To tyle pozdrawiam.
- Szczegóły
- Odsłony: 769
Witam
Piły taśmowe do elektrycznych przecinarek taśmowych do metalu wykonane są z pił taśmowych bimetalowych. Piły te produkuje się z dwóch rodzajów stali, warstwa nośna ze stali sprężystej a czubki ostrza ze stali szybkotnącej kobaltowej najczęściej M42.
W nowszych konstrukcjach zamiast stali szybkotnącej stosuje się płytki z węglików spiekanych, takie piły mają szersze zastosowanie i nieporównywalnie dłuższą żywotność przy podwyższeniu parametrów skrawania.
Taka budowa była znana już w w wiekach średnich gdzie kowale wykuwali miecze i noże z 2 gatunków stali. Pierwsza wewnętrzna o niskiej zawartości węgla – była warstwą sprężystą, nośną a warstwa na ostrza ze stali węglowej. Po zahartowaniu stal węglowa utwardzała się a stal nisko węglowa pozostawała sprężysta.
Taka mała lekcja historii :)
Piły taśmowe można używać w przecinarkach do cięcia materiałów pojedynczych jak i warstwowych. Poleca się stosowanie środka smarującego lub smarująco – chłodzącego.
I jeszcze jedna uwaga, ważne aby nową piłę dotrzeć na samym początku. Tzn włączyć bez obciążenia na kilkanaście minut, niech sobie na wolnych obrotach pojeździ i się ułoży.
W zależności od grubości ciętego metalu dobieramy podziałkę zęba. Chodzi o optymalne wykorzystanie możliwości piły – szybkości cięcia z zachowaniem maksymalnej żywotności.
W przypadku cięcia profili zamkniętych, jako grubość materiału można przyjąć 2* D gdzie D to grubość ścianki.
Zależność podziałki od grubości ciętego materiału ( dotyczy materiałów pełnych )
Dane w mm
D – grubość ciętego materiału
TPI – podziałka podana w ilości zębów na cal, w przypadku podania dwóch liczb mamy do czynienia z podziałką zmienną.
Piły są produkowane w technologi zgrzewania taśmy, czas oczekiwania 3-7 dni.
To tyle pozdrawiam.
- Szczegóły
- Odsłony: 3169
Ocena użytkowników: 3 / 5

Cześć
Popularne i ciągle niezastąpione wykrojniki śrubowe do otworów.
Wykrojniki używa się tam gdzie trzeba wykonać kilka otworów o średnicach przekraczających 13 mm w blachach o grubości nie przekraczającej 2 mm. Z reguły są to szafy sterownicze, blachy w zbiornikach itd. Otwory można wykonać bez potrzeby korzystania z otwornic do metalu, a z praktyki wiadomo, że potrzeba do tego wiertarek o dużym momencie obrotowym. Ponad tojest dużo opiłków do okoła i trzeba je usunąć.
Proponowane przez Montero wykrojniki są wyposażone dodatkowo łożysko, które usprawnia pracę. Wykrojnik nie ma tendencji do obracania się w ciągu wycinania.
Wykrojniki nadają się do wycinania otworów w blachach ze stali węglowej, narzędziowej, stali stopowej, z miedzi i jej stopów.
Ponad to wycięty otwór ma doprą dokładność i jest gotowy, nie ma potrzeby gradowania, choć czasem zdarza się, że z jednej strony powstanie krawędź.
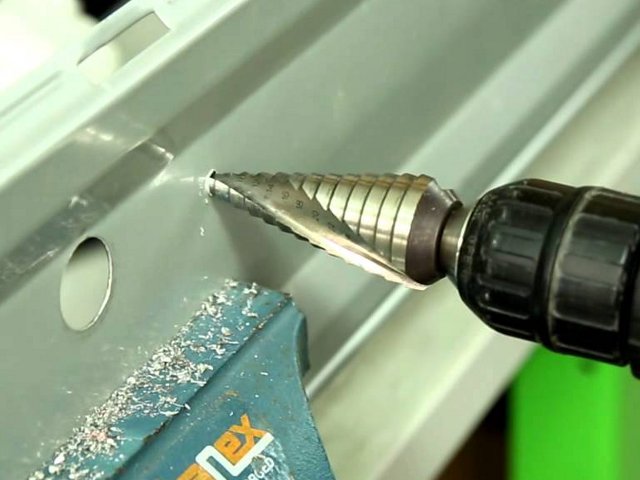
Rozpoczynając pracę, musimy być pewni, że będziemy mieli bezproblemowy dostęp do dwóch stron blachy. Następnie musimy wykonać otwór na śrubę dociągową. Średnica otworu powinna być taka sama jak śruby. Można zrobić to wiertłem o określonej średnicy lub wiertłem choinką. Potem smarujemy śrubę olejem lub smarem stałym, najleprzy jest smar grafitowy lub inny do dużych nacisków. Na pewno nie nadają się do tego celu smaru typu WD.
W następnej kolejności przekładamy przez otwór śrubę dociągową i nakręcamy na nią matrycę wieloostrzową. Bez pośpiechu kręcimy kluczem oczkowym lub nasadowym.
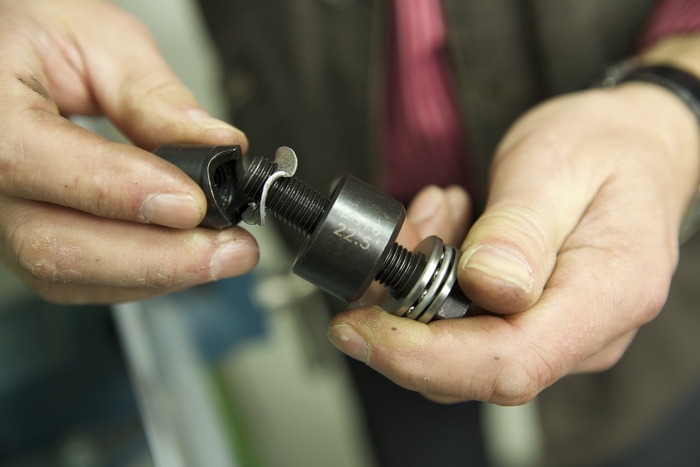
Kręcimy tak długo, aż matryca nie wytnie otworu. Pod koniec będziemy dokładnie czuli jak nagle śruba przestanie stawiać opór to będzie sygnał, że otwór jest gotowy. Wyciągamy wycięty dekiel i gotowe.
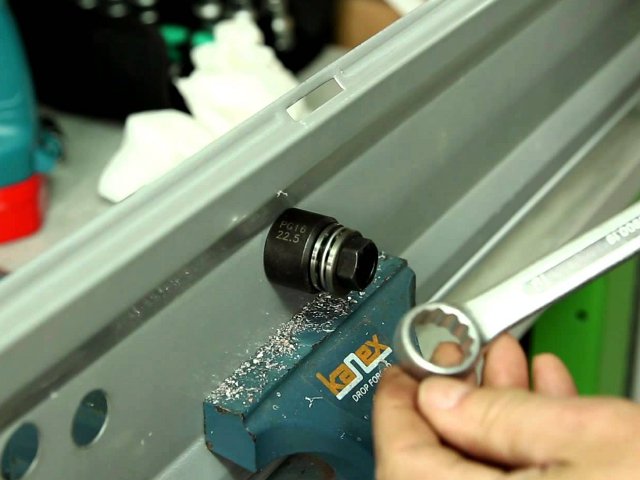
Wykrojniki moża nabyć w zestawie z niezbędnymi akcesoriami lub na sztuki.
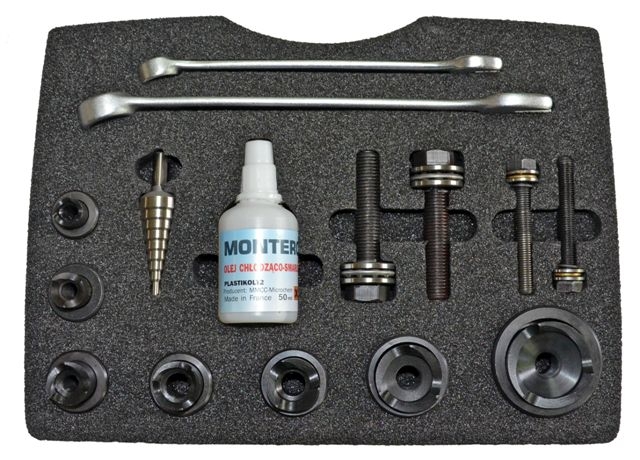
Poręką solidnego wykonania jest firma Montero, specjalizująca się w wykrojnikach do różnego rodzaju surowców.
Strona 1 z 4
- start
- Poprzedni artykuł
- 1
- 2
- 3
- 4
- Następny artykuł
- koniec